


Отпуск стали: зачем мучить металл, который уже закалили
(или почему «отпустить» — это не про свободу, а про здравый смысл)

А вы знали, что закалённая сталь — это не финал?
Есть в термической обработке такой парадокс. Сначала металл закаляют — нагревают до высокой температуры и резко охлаждают. Он становится твёрдым. Очень твёрдым. Почти как стекло. И таким же хрупким.
А потом его отпускают. Нагревают снова — но уже до температур пониже. Выдерживают. Медленно охлаждают.
Зачем? Ведь только что потратили кучу энергии, чтобы сделать металл твёрдым — и теперь снова его греем?
Ответ простой: твёрдость без вязкости — это не инструмент, а бомба замедленного действия. Отпуск — это способ снять напряжение, которое накопилось при закалке. Сделать металл не просто твёрдым, а работоспособным.
И вот тут начинается самое интересное. Потому что отпуск бывает трёх видов — и каждый даёт свой результат.
Что такое отпуск и зачем он нужен
Отпуск стали — это термическая операция, при которой закалённую сталь нагревают ниже критической точки Ac1, выдерживают и охлаждают с определённой скоростью.
Главная цель: снять внутренние напряжения и мартенситную хрупкость, сохранив требуемый уровень твёрдости.
Что происходит внутри:
-
Мартенсит (пересыщенный твёрдый раствор углерода в железе) частично или полностью распадается.
-
Кристаллическая решётка стабилизируется.
-
Пластичность и ударная вязкость возрастают до рабочих значений.
Почему это важно: без отпуска закалённые детали склонны к самопроизвольному растрескиванию даже при хранении. Особенно это критично для инструментов с тонким сечением и крупных деталей сложной геометрии.
Ключевой принцип: чем выше температура отпуска, тем ниже твёрдость и выше пластичность. Задача технолога — найти оптимальный баланс под конкретное применение.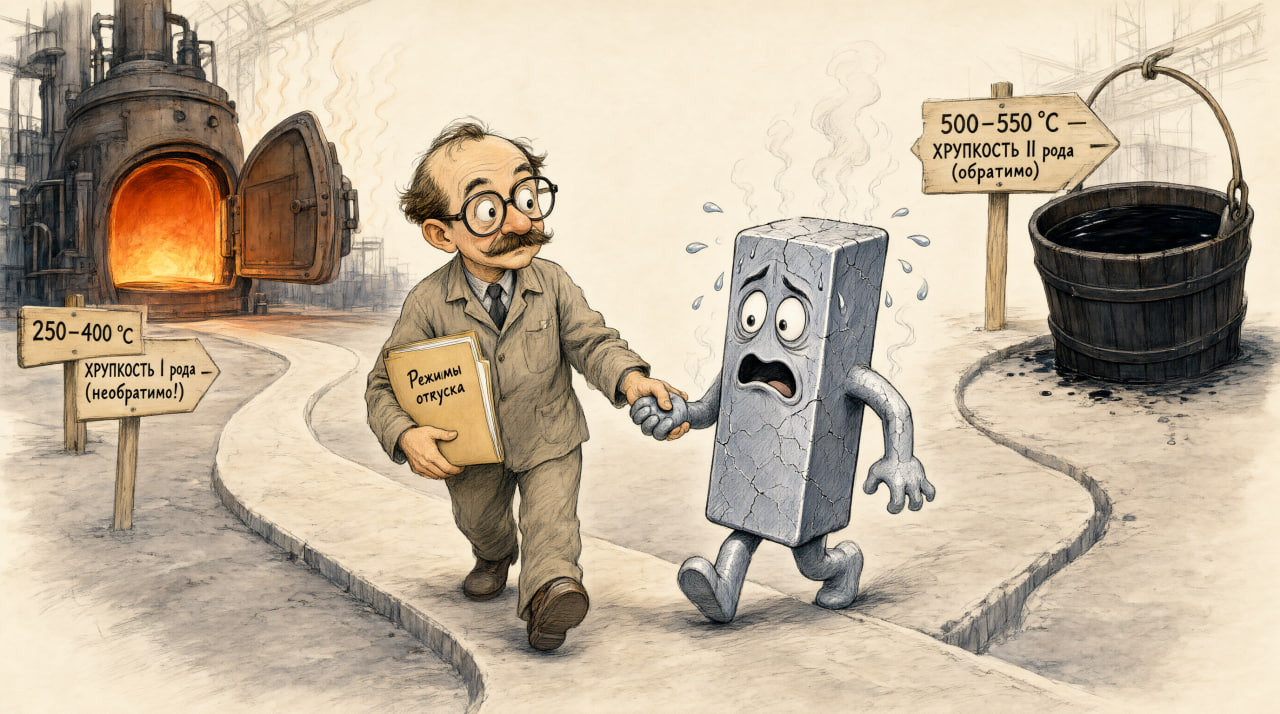
Структурные превращения: что происходит при нагреве
В процессе нагрева закалённой стали последовательно протекают четыре стадии структурных превращений.
Стадия 1. Выделение углерода из мартенсита (80–200 °C).
Из пересыщенного твёрдого раствора начинают выделяться карбидные зоны. Твёрдость практически не снижается, но частично снимаются микронапряжения. Мартенсит закалки переходит в отпущенный мартенсит.
Стадия 2 и 3. Распад остаточного аустенита и карбидные превращения (200–400 °C).
Остаточный аустенит превращается в отпущенный мартенсит и карбиды. И здесь — опасная зона: при 250–400 °C у большинства сталей фиксируется отпускная хрупкость I рода — ударная вязкость временно снижается.
Важно: это явление необратимо. Деталь, попавшую в этот диапазон, возврат к прежним свойствам уже не исправит. Поэтому этот интервал намеренно избегают при назначении режимов.
Стадия 4. Коагуляция карбидов и полигонизация (400–700 °C).
Карбиды укрупняются, мартенсит превращается в сорбит или троостит отпуска. Твёрдость существенно снижается, пластичность и вязкость достигают рабочих значений.
Три вида отпуска: температуры и свойства
Классификация отпуска строится по температурному диапазону. Каждый вид даёт определённую структуру и комплекс свойств.
| Вид отпуска | Температура, °C | Структура | Твёрдость, HRC | Применение |
|---|---|---|---|---|
| Низкий | 150–250 | Мартенсит отпуска | 58–63 | Режущий и измерительный инструмент, цементованные детали |
| Средний | 350–500 | Троостит отпуска | 40–50 | Пружины, рессоры, ковочные штампы |
| Высокий | 500–680 | Сорбит отпуска | 25–35 | Валы, шатуны, зубчатые колёса, болты ответственного назначения |
Низкий отпуск (150–250 °C): сохранить твёрдость
Что даёт: сохраняет высокую твёрдость 58–63 HRC при частичном снижении хрупкости.
Структура: мартенсит отпуска. Тетрагональность решётки снижается, внутренние закалочные напряжения уменьшаются примерно на 20–30%.
Применение: режущий и измерительный инструмент из сталей У8А, У10А, Х12МФ; детали после цементации, нитроцементации и цианирования.
Время выдержки: 1–2,5 часа. Охлаждение — на воздухе.
Ограничение: ударная вязкость остаётся невысокой. Детали без вязкой сердцевины не выдерживают значительных динамических нагрузок.
Средний отпуск (350–500 °C): упругость и выносливость
Что даёт: формирует структуру троостита отпуска с твёрдостью 40–50 HRC и высоким пределом упругости.
Применение: пружины по ГОСТ 14959-79, рессоры, торсионы, ковочные штампы из сталей 5ХНМ, 4Х5МФС.
Время выдержки: 1–4 часа в зависимости от сечения.
Важный нюанс: охлаждение пружин при 400–450 °C нередко проводят в воде — это создаёт на поверхности остаточные напряжения сжатия, повышающие предел выносливости.
Ограничение: для легированных сталей (60С2А, 65Г) рекомендуют избегать медленного охлаждения через диапазон отпускной хрупкости II рода (500–550 °C).
Высокий отпуск (500–680 °C): прочность и вязкость
Что даёт: структуру сорбита отпуска — наилучшее сочетание прочности и вязкости для конструкционных деталей. Твёрдость — 25–35 HRC, ударная вязкость KCU для улучшаемых сталей (40Х, 40ХН, 30ХГСА) — 59–80 Дж/см².
Применение: валы, шатуны, зубчатые колёса, болты ответственного назначения.
Важно: высокий отпуск в сочетании с предшествующей закалкой называют улучшением стали.
Время выдержки: 1–6 часов. Охлаждение — в воде или масле (для предотвращения обратимой отпускной хрупкости II рода).
Отпускная хрупкость: два опасных диапазона
При выборе режима отпуска необходимо учитывать два опасных температурных диапазона.
Отпускная хрупкость I рода (250–400 °C).
-
Необратима.
-
Проявляется у большинства углеродистых и легированных сталей.
-
Причина: неравномерная диффузия углерода и нарушение кристаллической структуры.
-
Устранение: исключение данного диапазона из технологии. Отпуск назначают либо ниже 250 °C, либо выше 400 °C.
Отпускная хрупкость II рода (500–550 °C).
-
Обратима.
-
Характерна для легированных сталей с хромом, марганцем, никелем при медленном охлаждении через данный диапазон.
-
Устранение: быстрое охлаждение (масло, вода) после отпуска.
-
Металлургическое подавление: введение в состав стали молибдена (0,15–0,35%), что характерно для сталей 40ХН2МА, 38ХМ.
Режимы и оборудование
Оборудование: камерные, шахтные или соляные печи. Точность поддержания температуры — не хуже ±10 °C.
Для низкого отпуска инструментального назначения применяют масляные ванны и ванны с расплавом нитратной соли — они обеспечивают более равномерный и контролируемый нагрев.
Время выдержки:
-
Для высокого отпуска — 2 минуты на 1 мм наименьшего размера наибольшего сечения, но не менее 30 минут.
-
Для изделий больших сечений и измерительного инструмента выдержку увеличивают.
-
Окончательный контроль — по фактической твёрдости.
Многократный отпуск быстрорежущих сталей (Р6М5, Р18):
-
Трёхкратный отпуск.
-
Первая выдержка — при 350–375 °C.
-
Две последующие — при 560–570 °C по 1 часу каждая.
-
Такой режим обеспечивает распад остаточного аустенита (до 30% после закалки) и вторичное твердение — дисперсионное упрочнение за счёт выделения карбидов вольфрама, молибдена и ванадия.
-
По завершении твёрдость Р6М5 составляет 63–65 HRC.
Среды охлаждения после отпуска:
| Среда | Применение |
|---|---|
| Воздух | После низкого и среднего отпуска углеродистых сталей; после высокого отпуска сталей, не склонных к хрупкости II рода |
| Масло | После высокого отпуска легированных сталей с Cr, Mn, Ni — для предотвращения хрупкости II рода |
| Вода | После высокого отпуска крупных деталей из хромоникелевых и хромомарганцевых сталей — для ускоренного прохождения через опасный диапазон |
Практическое применение
Инструментальные стали: низкий отпуск.
Для режущего инструмента из углеродистых (У8А, У10А) и низколегированных (9ХС, ХВГ) сталей применяют низкий отпуск при 150–200 °C с выдержкой 1–1,5 часа. Это снимает закалочные напряжения при сохранении твёрдости 58–63 HRC.
Измерительный инструмент (калибры, шаблоны) подвергают низкому отпуску для стабилизации размеров и предотвращения деформаций в процессе эксплуатации.
Конструкционные стали: улучшение.
Операция «улучшение» — закалка с последующим высоким отпуском — стандартный маршрут для ответственных деталей из среднеуглеродистых сталей (0,25–0,6% C): 40Х, 40ХН, 30ХГСА.
После улучшения:
-
Предел прочности σв — 900–1200 МПа.
-
Ударная вязкость KCU — не ниже 59 Дж/см².
Это соответствует требованиям ГОСТ 4543-2016 для данных марок.
Пружинные и рессорные стали.
Стали 60С2А, 65Г по ГОСТ 14959-79 после закалки подвергают среднему отпуску при 420–480 °C с выдержкой 1–2 часа.
Это обеспечивает предел упругости σ0,002 на уровне 1000–1200 МПа, что критично для сохранения формы пружины под циклической нагрузкой.
Частые вопросы
В чём разница между низким и высоким отпуском?
Низкий отпуск (150–250 °C) сохраняет высокую твёрдость (58–63 HRC) за счёт сохранения структуры мартенсита — применяется для инструмента. Высокий отпуск (500–680 °C) снижает твёрдость до 25–35 HRC, но формирует сорбит отпуска с высокой вязкостью и пластичностью — подходит для нагруженных конструкционных деталей.
Что такое улучшение стали?
Улучшение — совмещённая термическая операция: закалка плюс высокий отпуск (500–680 °C). Применяется для среднеуглеродистых конструкционных сталей (0,25–0,6% C). Формирует структуру сорбита отпуска с оптимальным для нагруженных деталей сочетанием прочности, пластичности и ударной вязкости.
Почему после высокого отпуска нужно быстро охлаждать легированные стали?
Медленное охлаждение легированных сталей (с Cr, Mn, Ni) через диапазон 500–550 °C провоцирует обратимую отпускную хрупкость II рода — резкое падение ударной вязкости KCU. Охлаждение в масле или воде позволяет быстро пройти этот диапазон без нежелательных структурных изменений по границам аустенитных зёрен.
Сколько длится выдержка при отпуске?
Ориентир для высокого отпуска — 2 минуты на 1 мм наименьшего сечения детали, но не менее 30 минут. Для быстрорежущих сталей (Р6М5, Р18) применяют 2–3 цикла отпуска: первый при 350–375 °C, второй и третий при 560–570 °C по 1 часу каждый. Для измерительного инструмента назначают более длительные выдержки для стабилизации размеров.
Можно ли проводить отпуск без предварительной закалки?
Для конструкционных и инструментальных сталей отпуск практически лишён смысла без предшествующей закалки, поскольку направлен на стабилизацию именно мартенситной структуры. Без закалки сталь имеет феррито-перлитную структуру, и нагрев в диапазонах отпуска не даст целевых изменений свойств.
Отпуск — это не «ещё один нагрев», а финальная настройка
Отпуск стали — обязательная завершающая операция после закалки, определяющая реальные эксплуатационные характеристики детали.
Правильный выбор вида отпуска:
-
Низкий — для инструмента (58–63 HRC).
-
Средний — для упругих элементов (40–50 HRC).
-
Высокий — для конструкционных деталей (25–35 HRC).
Учёт опасных диапазонов отпускной хрупкости (250–400 °C и 500–550 °C) и правильный режим охлаждения после отпуска исключают деградацию свойств материала при эксплуатации.
Для быстрорежущих сталей трёхкратный отпуск при 560–570 °C является обязательным условием достижения рабочей твёрдости 63–65 HRC.
И да — отпуск это не про «свободу». Это про то, чтобы металл не треснул в самый неподходящий момент.
P.S. А если вы хотите узнать, как правильно закалить сталь, чтобы потом её не пришлось «спасать» отпуском — заглядывайте в наш блог. Мы регулярно разбираем термические процессы, которые кажутся простыми только на первый взгляд.
Возникли сомнения в квалификации автора этой статьи?
Проверьте лично, свяжитесь с нашими техническими специалистами!
 Обсудить в Макс
Нажмите кнопку ниже, чтобы перейти в группу Проминдуктор.
🏭 Опросный лист на термообработку
Нажмите кнопку ниже, чтобы заполнить техническую заявку.


