


Максимальный диаметр подшипника: маркетинговый миф или реальный параметр? Разбираемся с инженером
(или почему «пишем 1500 мм, а греем 750 мм»)
Вступление: охота на цифры
Знаете, есть такая игра у маркетологов — «кто больше напишет в характеристиках». Особенно она популярна, когда дело касается индукционных нагревателей для подшипников.
Заходишь на сайт: модель, мощность, рабочая зона… И вдруг — максимальный наружный диаметр подшипника. И там цифры, от которых захватывает дух: 1000 мм, 1200 мм, а то и все 1500 мм!
Клиент радуется: «Здорово! Эта штука нагреет мой гигантский подшипник!»
А инженер (если он честный) вздыхает и думает: «Ну вот, опять. Сейчас будет разочарование…»
Почему? Давайте разбираться. Потому что максимальный диаметр подшипника — это далеко не самый важный параметр, а иногда и просто маркетинговый ход. Особенно для участия в торгах, где нужно «перебить» цифру конкурента.
Главный секрет — не размер, а заполняемость
Представьте, что вы пришли в магазин обуви. Выбираете ботинки. И продавец говорит: «Вот отличная пара, у них максимальная длина стопы — 60 см!» Вы удивлены, но он уточняет: «Ну, вы можете их носить, но ваша нога будет болтаться внутри, и ходить станет неудобно».
Примерно то же самое происходит с индукционным нагревом подшипников.
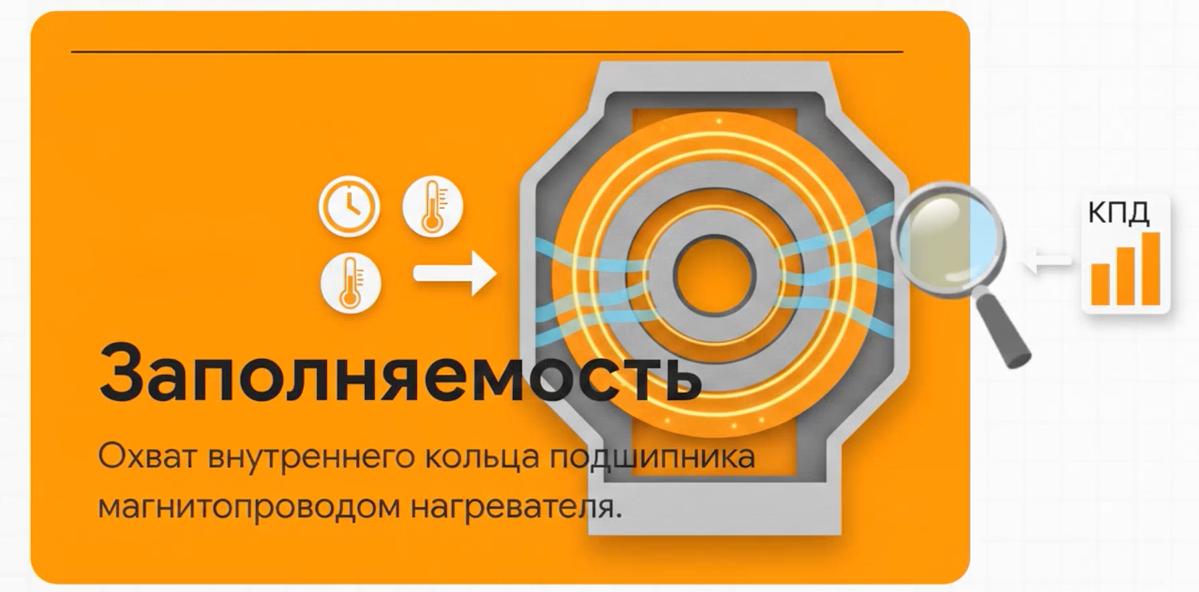
Ключевой параметр — это не наружный диаметр. Это заполняемость внутреннего диаметра внутреннего кольца подшипника магнитопроводом (сердечником или катушкой) нагревателя.
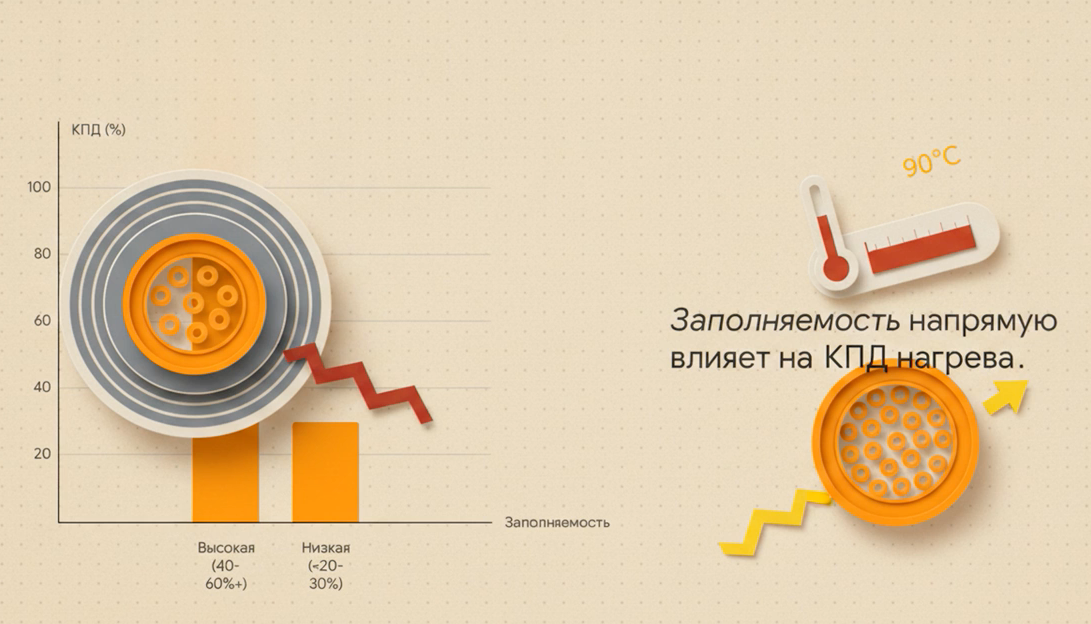
«Чем больше внутреннее кольцо подшипника охватывает сердечник, тем выше КПД нагрева и тем быстрее и равномернее вы его нагреете».
Если заполняемость маленькая (скажем, менее 20–30% от внутреннего диаметра), то КПД системы падает до 30% и ниже. Проще говоря:
-
Вы потратите уйму времени на нагрев.
-
Получите неравномерный нагрев внутреннего кольца.
-
А главное — есть риск, что подшипник вообще не нагреется до нужной температуры (например, до 90 °C для монтажа), как бы долго вы его ни грели.
Пример из реальной жизни (почти).
Возьмём подшипник с внутренним диаметром 400 мм. Какой у него наружный диаметр? Скажем, 800 мм. Масса — под 180 кг.
-
Если посадить его на нагреватель RGZC-2-3-4 (маломощный, 2.5–5 кВт), он в рабочую зону (145x140 мм) поместится. Да, такой подшипник туда физически влезет.
-
Но заполняемость внутреннего диаметра составит менее 20%.
-
Результат: КПД будет ниже 30%. Такой подшипник вы не нагреете даже до 90 °C. Вы просто будете греть воздух и терять время.
Как же правильно подбирать нагреватель? (инженерный лайфхак)
Алгоритм простой, как три копейки, если знать порядок действий. Забудьте на минуту про «максимальный диаметр».
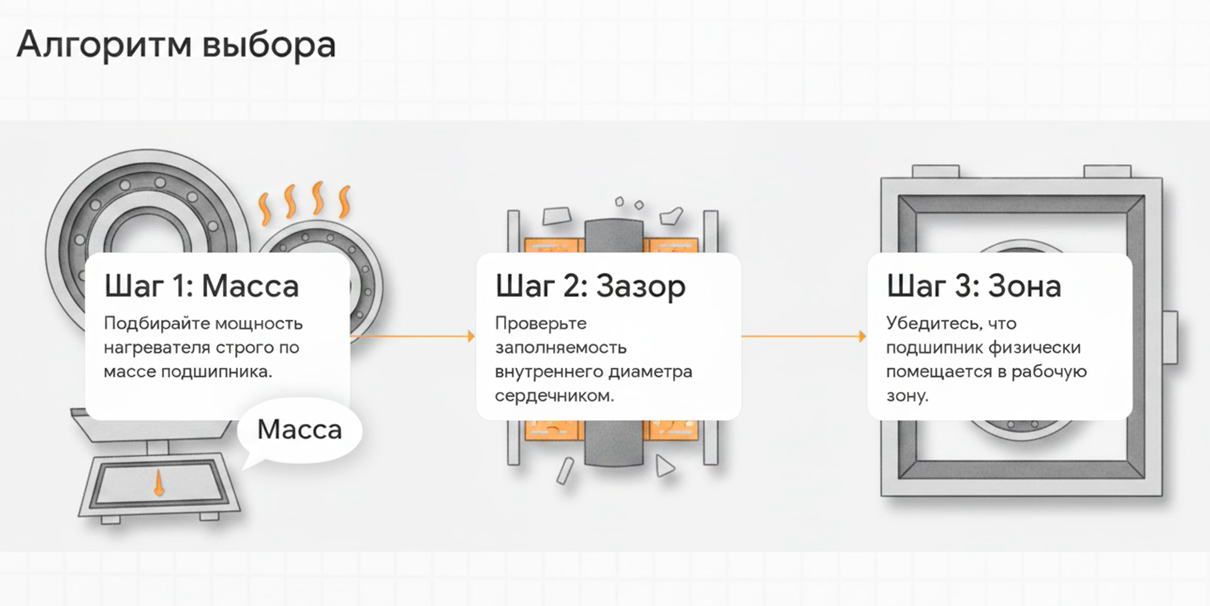
Шаг 1. Смотрим на массу подшипника.
«Нагреватель надо сначала подбирать по массе (то есть по мощности), а уже потом смотреть, поместится ли он в рабочую зону».
В характеристиках любой модели честный производитель указывает максимальную массу подшипника для нагрева. Это прямая корреляция с мощностью установки.
-
Масса до 40 кг → RGZC-2 (2.5 кВт).
-
Масса до 120 кг → RGZC-3 (3.6 кВт).
-
Масса до 250 кг → RGZC-M22G (22 кВт).
Если вы возьмёте нагреватель мощностью 12 кВт (RGZC-6-11), он сможет прогреть наш гипотетический подшипник массой 180 кг. Но, внимание, время нагрева составит около 15 минут (и это при хорошей заполняемости!). Это может быть долго для производственного цикла.
Шаг 2. Смотрим на внутренний диаметр и заполняемость.
Золотое правило: внутренний диаметр подшипника должен быть близок к размеру сердечника (катушки) нагревателя. Идеально, когда зазор между внутренним кольцом и сердечником минимален. Тогда магнитный поток эффективно пронизывает металл, и нагрев происходит быстро и равномерно.
Шаг 3. И только потом смотрим на рабочую зону (А и В).
Подшипник (в сборе) должен физически поместиться в отведённое для него место. Обычно это ширина (В) и высота (Ш) рабочей зоны. Для вертикального нагрева важна высота подшипника, для горизонтального — его наружный диаметр и толщина.

Формула от инженера: считаем оптимальный наружный диаметр
Самый простой способ прикинуть, какой наружный диаметр ваш нагреватель может нагреть эффективно, — это использовать простую эмпирическую формулу.
Оптимальный наружный диаметр ≈ (ширина рабочей зоны нагревателя × 2) + диаметр катушки (сердечника).
Проверим на модели RGZC-6-14:
-
Ширина рабочей зоны (В) = 320 мм.
-
Диаметр катушки = 170 мм.
-
Считаем: (320 × 2) + 170 = 810 мм.
Вот это и есть оптимальный наружный диаметр подшипника для этой модели. Вы получите высокий КПД, быстрый и равномерный нагрев.
А что пишут в характеристиках? Могут написать и 1100, и 1500 мм. Цифры красивые, но на деле:
-
Заполняемость упадёт.
-
КПД снизится.
-
Время нагрева увеличится.
-
А если подшипник окажется очень широким, он вообще не влезет в рабочую зону по высоте.
Вывод: гонка за максимальным диаметром — это маркетинг. Она ведёт к тому, что заказчик покупает не ту модель, которая ему нужна, и получает проблемы с нагревом.
Вертикально или горизонтально? (и это не про самолёты)
Расположение подшипника в нагревателе (вертикальное или горизонтальное) — вопрос удобства и конструкции, но не магии.
-
Вертикально (подшипник «надевается» на вертикальный сердечник) — классика. Идеально, когда внутренний диаметр соизмерим с сердечником. Например, 80–100 мм против 60х60 мм сердечника.
-
Горизонтально (подшипник кладётся на горизонтальную катушку на специальные направляющие) — вариант для крупных подшипников (с внутренним диаметром от 300–400 мм и более). Главное, чтобы подшипник устойчиво лежал и его внутренняя поверхность была близка к нагревательному элементу.
В обоих случаях главное — заполняемость. Разницы в эффективности нагрева между вертикальным и горизонтальным способом нет, если заполняемость сопоставима.
Резюме для умных заказчиков
-
Не ведитесь на «максимальный наружный диаметр». Это маркетинговый манёвр, особенно для участия в тендерах.
-
Сначала — масса. Подбирайте мощность нагревателя исходя из массы ваших самых крупных и тяжёлых подшипников.
-
Потом — заполняемость. Убедитесь, что внутренний диаметр вашего подшипника хорошо (на 40-60% и выше) перекрывается сердечником нагревателя.
-
Рабочая зона — на десерт. Проверьте, что подшипник нужной высоты и наружного диаметра физически помещается в нагреватель.
-
Используйте формулу. Оптимальный наружный диаметр ≈ (ширина рабочей зоны × 2) + диаметр катушки — это ваш ориентир для эффективной работы.
Помните: индукционный нагреватель — это не просто «грелка». Это точный инструмент. И чтобы он работал эффективно, его нужно правильно подобрать под свою конкретную задачу, а не гнаться за самыми большими цифрами в рекламном проспекте.
P.S. А если у вас нестандартный подшипник?
Если вы сомневаетесь или ваш подшипник выходит за рамки стандартных моделей — свяжитесь с нашими инженерами. Мы:
-
Посчитаем мощность.
-
Оценим заполняемость.
-
Подскажем, какая модель (или даже индивидуальное решение) подойдёт именно для вашего случая.
Потому что один правильно подобранный нагреватель стоит десяти «маркетинговых», которые стоят на складе и не могут нагреть нужную деталь.
Не дайте себя обмануть — считайте вместе с нами.
А вы сталкивались с «магией максимальных диаметров» при выборе оборудования? Делитесь в комментариях или звоните — разберём вашу ситуацию!
Возникли сомнения в квалификации автора этой статьи?
Проверьте лично, свяжитесь с нашими техническими специалистами!
 Обсудить в Макс
Нажмите кнопку ниже, чтобы перейти в группу Проминдуктор.
🏭 Опросный лист на термообработку
Нажмите кнопку ниже, чтобы заполнить техническую заявку.


